

 Eng




Metalliosien leimaamisprosessin mekaaninen perusta
 2026.10.08
 Teollisuusuutiset
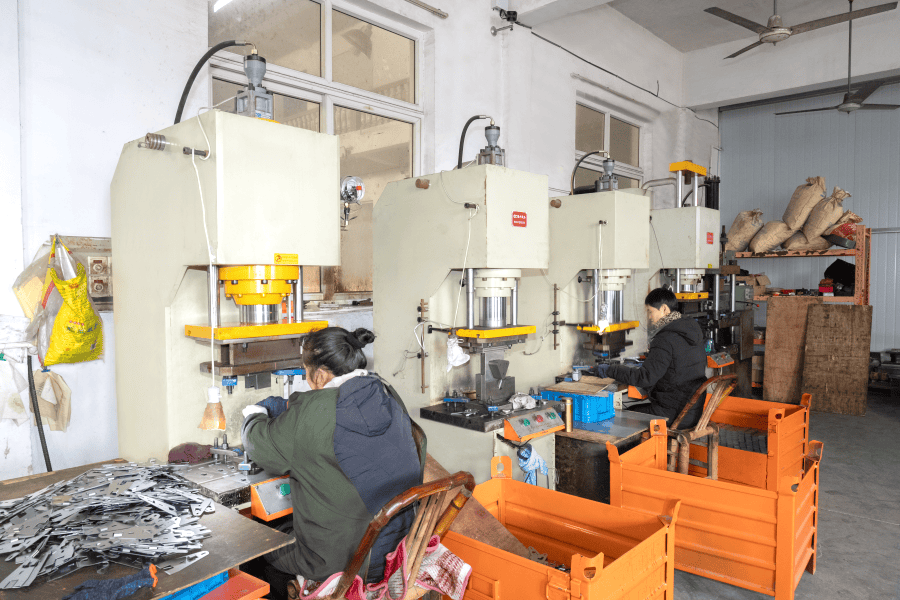
Sen ytimessä metalliosien leimaamiseen Toiminta on meistopuristin, raskas kone, joka on suunniteltu toimittamaan tietyn määrän voimaa meistisarjaan. Viimeisen osan mekaaninen eheys määräytyy sen mukaan, kuinka tätä voimaa hallitaan koko puristimen iskun ajan. Toisin kuin muut valmistusmenetelmät, jotka saattavat riippua lämmöstä tai manuaalisesta käsittelystä, leimaaminen on kylmämuovausprosessi, joka käyttää vauhtipyörän kineettistä energiaa tai hydraulijärjestelmän hallittua painetta metallin muodonmuutokseen. Tällä mekaanisella lähestymistavalla varmistetaan, että valmistetut osat ovat tasalaatuisia ja että metallin sisäinen raerakenne usein vahvistuu muodonmuutosvaiheissa tapahtuvan työkarkaisun kautta.
Ero mekaanisten ja hydraulisten puristimien välillä on olennainen metalliosien leimaamislaitoksen tuotoksen kannalta. Mekaaniset puristimet tunnetaan suuresta nopeudestaan ja tasaisesta iskunpituudestaan, mikä tekee niistä ihanteellisen valinnan suuria tuotantomääriä varten, joissa sykliaika on ensisijainen huolenaihe. Nämä koneet käyttävät massiivista vauhtipyörää varastoimaan energiaa, joka sitten vapautetaan kampiakselin tai epäkeskisen vaihteen kautta painimen ajamiseksi alaspäin. Toisaalta hydraulipuristimet tuottavat tasaisen voiman koko iskun ajan, mikä on välttämätöntä syvävetooperaatioissa, joissa metallia on vedettävä onteloon pidemmältä matkalta. Valitsemalla sopivan puristusteknologian valmistajat voivat optimoida metalliosien meistotyön kulun vastaamaan projektin vaatimaa tiettyä geometriaa ja materiaalipaksuutta.
Materiaalitiede ja metallurgiset näkökohdat leimaamisessa
Metalliosien leimaamisen onnistuminen riippuu syvästi raaka-aineen valinnasta ja siitä, kuinka se reagoi muotin rasitukseen. Yleisiä materiaaleja ovat luja teräs, ruostumaton teräs, alumiiniseokset, messinki ja kupari. Jokaisella näistä metalleista on ainutlaatuinen joukko ominaisuuksia, kuten myötölujuus, sitkeys ja venymäominaisuudet, jotka määräävät, kuinka metalli virtaa, kun se puristetaan meistin ja suuttimen väliin. Suunnittelutiimien on suoritettava perusteellinen analyysi näistä ominaisuuksista estääkseen ongelmia, kuten takaiskun, joka on metallin taipumus palata alkuperäiseen muotoonsa paineen vapautumisen jälkeen.
Kun työstetään lujia niukkaseosteisia teräksiä autojen metallin leimausosissa, pysyvän muodonmuutoksen saavuttamiseen vaadittava paine on huomattavasti korkeampi kuin tavallisilla hiiliteräksillä. Tämä edellyttää raskaiden puristimien ja erikoispinnoitteiden käyttöä muotin pinnoilla ennenaikaisen kulumisen estämiseksi. Alumiinilla, vaikka se on kevyempi ja korroosionkestävämpi, on erilainen työstökovettuvuus ja se vaatii tarkan voitelun estämään hankausta, jossa metalli tarttuu työkaluihin. Ymmärtämällä näiden materiaalien atomitason käyttäytymisen, insinöörit voivat suunnitella leimattavia metalliosia, jotka säilyttävät rakenteellisen eheytensä myös äärimmäisissä mutkissa tai monimutkaisissa vedoissa. Tarkkuusmetallin leimausprosessi hyödyntää olennaisesti materiaalin fysiikkaa ja luo komponentteja, jotka ovat sekä kevyitä että poikkeuksellisen vahvoja.
Progressiivisen stanssauksen rooli suurvolyymituotannossa
Projekteissa, jotka vaativat tuhansien tai jopa miljoonien yksiköiden tuotantoa, progressiivinen stanssaus on tehokkain käytettävissä oleva menetelmä. Tämä tekniikka sisältää sarjan asemia yhdessä muottisarjassa, jossa jokainen asema suorittaa tietyn toimenpiteen jatkuvalle metallinauhalle. Kun nauha liikkuu puristimen läpi, se käy läpi erilaisia prosesseja, kuten lävistystä, tyhjennystä, lanseerausta ja muotoilua. Viimeinen osa erotetaan kantoliuskasta vasta viimeisellä asemalla. Tämä integroitu lähestymistapa metalliosien leimaamiseen minimoi materiaalihukan ja vähentää merkittävästi yksittäisten komponenttien käsittelyyn liittyviä työkustannuksia eri koneiden välillä.
Progressiivisen muotin suunnittelu on insinöörityö, joka vaatii huolellista nauhan asettelun suunnittelua. Suunnittelijoiden on varmistettava, että metallinauha pysyy vakaana, kun se etenee puristimen läpi, vaikka jokaisella asemalla poistetaan enemmän materiaalia. Ohjaustappeja käytetään nauhan kohdistamiseen mikroskooppisella tarkkuudella ennen puristimen laskeutumista, jolloin varmistetaan, että jokainen reikä ja mutka on sijoitettu oikein edellisiin toimintoihin verrattuna. Tämä suuren volyymin metallileimaustekniikka mahdollistaa monimutkaisten geometrioiden luomisen, jotka olisi mahdotonta tai kohtuuttoman kallista valmistaa muilla tavoilla. Yhdistämällä useita operaatioita yhdeksi puristusiskuksi progressiivinen meistimenetelmä maksimoi suorituskyvyn ja varmistaa, että meistometalliosat täyttävät tiukimmat mittatoleranssit.
Leimaustyökalujen ja meistien tekninen tarkkuus
Lopputuotteen laatu heijastaa suoraan meistotyökalujen ja meistien sisäänrakennettua tarkkuutta. Nämä komponentit valmistetaan usein korkealaatuisista työkaluteräksistä, kuten D2- tai kovametalliteräksistä, jotka valitaan niiden kyvyn vuoksi säilyttää terävä reuna ja vastustaa muodonmuutoksia miljoonien syklien aikana. Muotin rakentamiseen ei liity pelkästään leikkausreunoja, vaan myös monimutkainen järjestelmä kuorinta-, jousi- ja painetyynyjä, jotka ohjaavat metallin liikettä metalliosien leimausprosessin aikana.
Meistinvälys, joka on meistin ja muotin aukon välinen tila, on yksi kriittisimmistä muuttujista meistotyökalujen suunnittelussa. Jos välys on liian tiukka, se lisää kitkaa ja vaadittavaa voimaa, mikä johtaa työkalun kiihtyvään kulumiseen ja mahdolliseen rikkoutumiseen. Liian löysä välys johtaa suuriin purseisiin ja huonoon reunan laatuun meistettyyn metalliosaan. Kehittyneitä simulointiohjelmistoja käytetään usein suunnitteluvaiheessa metallin käyttäytymisen ennustamiseen ja muotin geometrian optimointiin ennen kuin metallia leikataan itse työkalua varten. Suulakkeiden säännöllinen huolto ja teroitus ovat olennaisia protokollia kaikissa ammattimaisissa metalliosien leimaamislaitoksissa, sillä pienikin kuluminen voi johtaa poikkeamiin osien tarkkuudessa ja pinnan viimeistelyssä.
Teollisuuden leimaustekniikoiden ja -ominaisuuksien vertailu
Seuraavassa taulukossa on kuvaava vertailu eri leimausmenetelmistä havainnollistaakseen niiden erityisiä etuja erilaisissa valmistustilanteissa.
| Leimausmenetelmät | Mekaaniset ominaisuudet ja liike | Ensisijainen toiminnallinen etu | Parhaat sovellusskenaariot |
|---|---|---|---|
| Progressiivinen stanssaus | Usean aseman integroitu liike jatkuvalla nauhalla | Poikkeuksellinen nopeus ja alhaisimmat yksikkökustannukset suurille määrille | Elektroniset liittimet ja pienet autojen kiinnikkeet |
| Siirtoleimaus | Yksittäisiä osia siirrettiin asemien välillä mekaanisten käsivarsien avulla | Kyky käsitellä suuria osia, jotka vaativat monimutkaista monisuuntaista muotoilua | Suuret autojen koripaneelit ja laitekotelot |
| Deep Draw -leimaus | Hallittu metallin venyminen syvään onteloon | Saumattomien onttojen astioiden luominen korkealla syvyys-leveyssuhteella | Juomatölkit ja sammuttimen sylinterit |
| Hieno tyhjennys | Korkeapaineleikkaus minimaalisella välyksellä | Tuottaa täydellisen sileät reunat ja tasaiset pinnat ilman toissijaista koneistusta | Tarkat vaihteet ja raskaat turvavyön komponentit |
| Neljän dian leimaus | Vaakaleimaus neljästä eri suunnasta samanaikaisesti | Erittäin monipuolinen monimutkaisiin mutkoihin ja langanmuovaukseen | Pienet pidikkeet, jouset ja monimutkaiset sähkökoskettimet |
Kitkan ja lämpödynamiikan hallinta puristimessa
Metallinauhan ja muotin pinnan välinen vuorovaikutus synnyttää huomattavan määrän lämpöä ja kitkaa metalliosien meistoprosessin aikana. Jos tätä lämpöä ei hallita oikein, se voi saada metallin hitsaamaan itsensä työkaluihin, mikä johtaa pintavirheisiin ja muotin tuhoutumiseen. Voitelu on siksi kriittinen osa valmistuksen työnkulkua. Nykyaikaiset leimauslaitokset käyttävät synteettisiä voiteluaineita tai poistoöljyjä, jotka levitetään metallinauhalle ennen kuin se tulee puristimeen. Nämä voiteluaineet on suunniteltu tarjoamaan suojaava este, joka vähentää kitkaa ja auttaa samalla haihduttamaan metallin muodonmuutosten aiheuttamaa lämpöenergiaa.
Lämmönhallinta on myös tärkeää puristimen ja meistien mittapysyvyyden ylläpitämiseksi. Kun kone on käynnissä useita tunteja, komponentit voivat laajentua lämmön vaikutuksesta, mikä voi johtaa hienovaraisiin muutoksiin työkalujen kohdistuksessa. Korkean tarkkuuden metalliosien leimaustoiminnot sisältävät usein jäähdytysjärjestelmiä itse muottien sisällä tai lämpötilaohjattuja ympäristöjä sen varmistamiseksi, että prosessi pysyy yhtenäisenä päivän ensimmäisestä osasta viimeiseen. Hallitsemalla ympäristöä sekä työkalun ja työkappaleen välistä rajapintaa valmistajat voivat saavuttaa kriittisiltä ilmailu- ja lääketieteellisiltä komponenteilta vaaditun korkean toistettavuuden.
Metallikomponenttien laadunvarmistus- ja tarkastuspöytäkirjat
Korkeiden standardien ylläpitäminen metalliosien leimaamisessa edellyttää tiukkaa laadunvarmistusohjelmaa, jossa hyödynnetään sekä manuaalisia että automaattisia tarkastustekniikoita. Koska leimauspuristin voi tuottaa osia useita satoja minuutissa, mikä tahansa asennusvirhe voi johtaa tuhansiin romuosiin erittäin lyhyessä ajassa. Tämän estämiseksi valmistajat ottavat käyttöön reaaliaikaisia valvontajärjestelmiä, jotka antureilla havaitsevat muutoksia puristusmäärässä tai metallinauhan asennossa. Jos poikkeama havaitaan, puristus voidaan pysäyttää automaattisesti ennen kuin viallisia osia syntyy.
Mittatarkkuus varmistetaan edistyneillä mittauslaitteilla, kuten koordinaattimittauskoneilla ja optisilla näköjärjestelmillä. Nämä työkalut voivat mitata leimatun metalliosan kriittiset mitat muutaman mikronin tarkkuudella ja varmistaa, että se täyttää teknisen piirustuksen tarkat vaatimukset. Pinnan eheys on toinen painopistealue, sillä metalliosien meistossa ei saa olla halkeamia, naarmuja tai liiallisia purseet, jotka voivat häiritä myöhempää kokoonpanoa tai vaarantaa osan suorituskyvyn kentällä. Integroimalla nämä tarkastusprotokollat tuotantosykliin leimauslaitokset tarjoavat luotettavuutta, jota tarvitaan korkean panoksen teollisuudenaloilla, kuten autojen turvallisuus ja tietoliikenneinfrastruktuuri.
Leimattujen metalliosien erityiset teolliset sovellukset
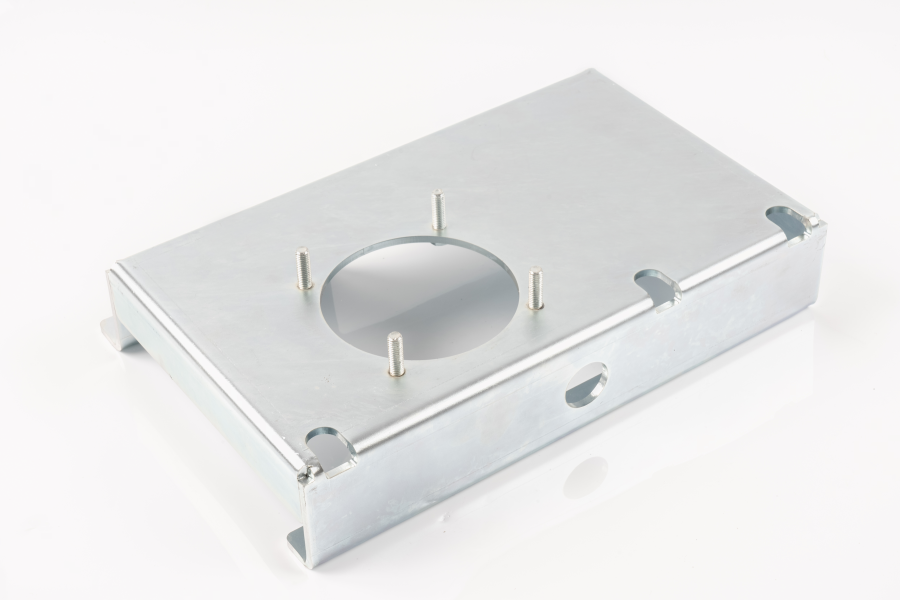
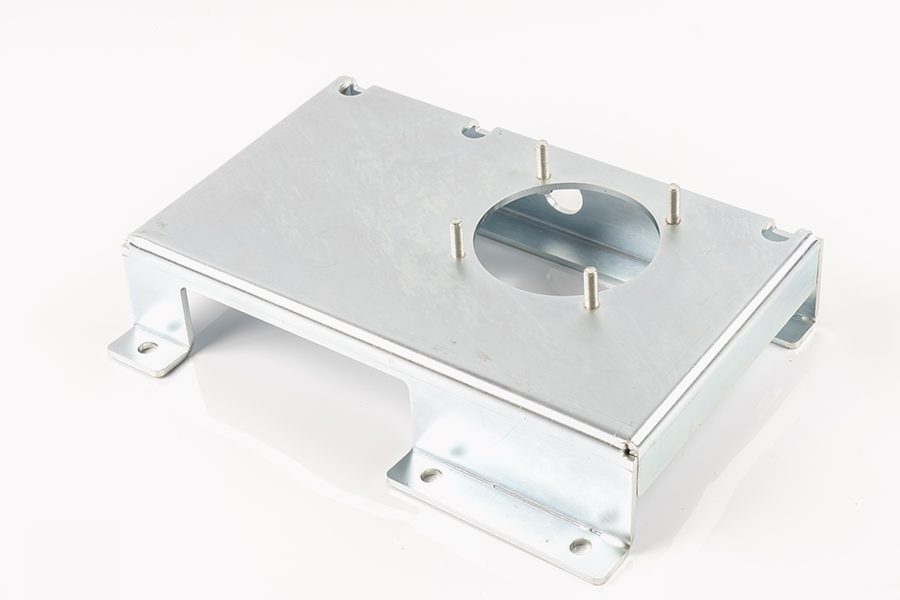
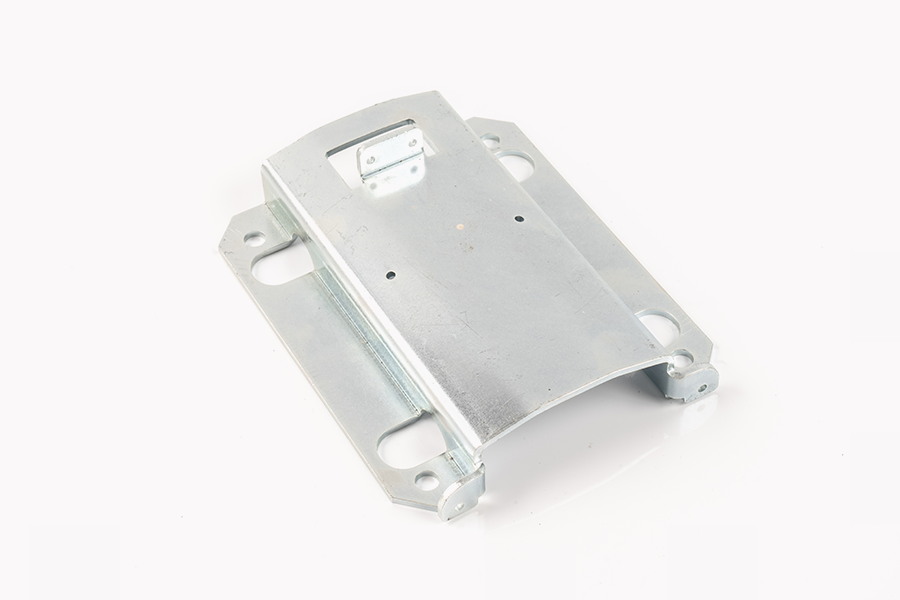
Metalliosien leimaamisprosessin monipuolisuus tekee siitä sopivan monenlaisiin sovelluksiin eri teollisuudenaloilla. Autoteollisuudessa leimaamalla valmistetaan kaikkea pienistä polttoaineen ruiskutuskomponenteista massiivisiin rakennepilareihin ja lattialevyihin. Mahdollisuus käyttää lujia materiaaleja antaa autosuunnittelijoille mahdollisuuden vähentää ajoneuvon painoa ja parantaa samalla törmäysturvallisuutta. Tarkka metallileimaus on elintärkeää myös lyijyrunkojen ja suojakomponenttien valmistuksessa elektroniikkateollisuudessa, jossa osien on oltava erittäin pieniä mutta uskomattoman tarkkoja luotettavan sähkönjohtavuuden varmistamiseksi.
Ilmailu- ja avaruusteollisuudessa metalliosien leimaaminen tarjoaa tavan luoda monimutkaisia, kevyitä rakenteita, jotka kestävät lennon äärimmäisiä tärinöitä ja lämpösyklejä. Prosessia käytetään usein tuottamaan lentokoneen rungon pidikkeet, kiinnikkeet ja moottorikomponentit, jotka vaativat korkeimman tason dokumentaatiota ja jäljitettävyyttä. Jopa kulutustavara- ja lääkinnällisten laitteiden aloilla leimaaminen on suositeltu menetelmä kirurgisten instrumenttien, laitteistojen ja kodinkoneiden sisäosien valmistuksessa. Prosessin johdonmukaisuus ja skaalautuvuus varmistavat, että korkealaatuiset tuotteet ovat saatavilla maailmanlaajuisille markkinoille, samalla kun säilytetään näiden erikoisalojen vaatimat tiukat turvallisuus- ja suorituskykystandardit.
Rakenteellinen eheys ja kylmämuovauksen etu
Yksi metalliosien leimaamisen käytön merkittävimmistä eduista on komponentin fysikaalisten ominaisuuksien parantaminen kylmämuovauksen avulla. Toisin kuin valu tai koneistus, joka voi joskus heikentää materiaalia tai jättää jäljelle jäännösjännitystä, meisto voi parantaa osan väsymislujuutta. Tämä johtuu siitä, että metalliosien meistoprosessiin liittyvä kylmätyö jalostaa metallin raerakennetta tehden siitä kestävämmän halkeamien leviämistä vastaan. Tämä on erityisen tärkeää osille, joihin kohdistuu toistuvia kuormitusjaksoja käyttöikänsä aikana.
Mahdollisuus hallita metallin virtausta tarkoittaa myös sitä, että osan paksuutta voidaan hallita erittäin tarkasti. Tietyissä suunnitteluskenaarioissa leimaamalla metalliosien suunnittelija saattaa tarkoituksella ohentaa metallia yhdellä alueella joustavuuden mahdollistamiseksi ja pitää muut alueet paksumpana rakennetukea varten. Tämä hallintataso saavutetaan vetohelmien huolellisella suunnittelulla ja aihion pidikkeen puristimessa kohdistamalla paineella. Hyödyntämällä metallin kylmämuovausominaisuuksia valmistajat voivat valmistaa osia, jotka eivät ole pelkästään kestävämpiä kuin muilla menetelmillä valmistetut, vaan myös tehokkaampia raaka-aineiden käytössä, mikä edistää teollisuuden yleistä kestävyyttä.
Toimitusketjun optimointi metallileimaustehokkuuden avulla
Metalliosien leimaamisen tehokkuudella on syvällinen vaikutus koko teollisuuden toimitusketjuun. Koska prosessi on pitkälle automatisoitu ja pystyy toimimaan niin suurilla nopeuksilla, se mahdollistaa juuri oikea-aikaiset valmistusstrategiat, jotka vähentävät valmiiden komponenttien suurten varastojen tarvetta. Yksi metalliosien leimauslaitos voi toimittaa useille kokoonpanotehtaille tarvittavat osat päivittäin, mikä varmistaa sujuvan ja reagoivan tavaravirran. Tämä skaalautuvuus on välttämätöntä toimialoille, joilla kysynnän kausivaihtelut tai nopeita teknologian muutoksia kokevat.
Leimattujen metalliosien yhtenäisyys yksinkertaistaa kokoonpanoprosessia. Kun jokainen osa on identtinen seuraavan kanssa, automatisoidut kokoonpanorobotit voivat toimia tehokkaammin ja vähemmän keskeytyksiä. Tämä kokoonpanovaihteluiden väheneminen johtaa laadukkaampiin lopputuotteisiin ja alhaisempiin kokonaisvalmistuskustannuksiin. Mahdollisuus tuottaa monimutkaisia, monitoimikomponentteja yhdellä leimausoperaatiolla vähentää myös erillisten osien määrää, jotka on seurattava ja koottava, mikä virtaviivaistaa entisestään nykyaikaisen tuotannon logistiikkaa. Valmistuksen kehittyessä edistyneen metalliosien leimausteknologian strateginen integrointi on edelleen teollisuuden kilpailukyvyn ja teknisten innovaatioiden kulmakivi.
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Tekijänoikeus © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
