

 Eng



 Kotiin / Uutiset / Teollisuusuutiset / Tarkka leimaus: Toleranssit, työkalut, materiaalit ja hankintaopas
Tarkka leimaus: Toleranssit, työkalut, materiaalit ja hankintaopas
 2026.10.22
 Teollisuusuutiset
Pienoiskatkaisijan 0,4 mm:n ruostumattomasta teräksestä valmistettu kosketusjousi kantaa ±0,03 mm:n kosketusvälin, 0,02 mm:n purserajan ja 0,05 mm:n tasaisuusmerkinnän 25 mm:n jännevälillä. Puristin, joka muodostaa sen, saattaa olla 45 tonnin kone – mikä ei ole merkittävää teknisessä asiakirjassa. Se, mikä itse asiassa tekee tästä osasta "korkean tarkkuuden", on kaikki puristinta ympäröivä: nauhan asettelu, muotin välys, materiaalitodistus, suuttimen sisäinen anturi, joka pysäyttää iskun, kun etana ei pääse ulos, ja mittaraportti, joka kulkee lähetyksen mukana.
Työmääritelmä on siis seuraava: erittäin tarkka leimaus on progressiivinen stanssausprosessi, jossa mittatoleranssia, jäysteen korkeutta, tasaisuutta ja erästä erään toistettavuutta säädellään riittävän tiukasti, jotta osa voi mennä suoraan kokoonpanoon ilman lajittelua, uudelleenkäsittelyä tai 100-prosenttista tarkastusta. Kaikki seuraava selittää kuinka ohjaus on suunniteltu, mitä se maksaa, missä se hiljaa epäonnistuu ja kuinka ostaja voi määritellä ja pätevöittää sen havaitsematta ongelmia kuuden viikon kuluttua tuotannosta.
Kolme johtopäätöstä kannattaa tehdä ennen yksityiskohtia:
- Tarkkuus on suunniteltu osaan ja työkaluun, ei painettu puristimeen. Noin 70–80 % saavutettavasta toleranssista määräytyy osan geometrian, materiaalivalinnan ja muotin suunnittelun perusteella ennen ensimmäistä iskua.
- Toleranssi ja kustannukset eivät liity lineaarisesti toisiinsa. Ei-kriittisen mittasuhteen kiristäminen ±0,20 mm:stä ±0,05 mm:iin on lähes vapaata; kriittisen kiristys ±0,05 mm:stä ±0,02 mm:iin voi lisätä työkalukustannuksia 30–60 %.
- Suurin osa leimattujen komponenttien laadukkaista juonteita juontaa juurensa materiaalin vaihteluun ja työkalujen kulumiseen, ei koneen tarkkuuteen. Ostajilla, jotka hallitsevat näitä kahta muuttujaa, on harvoin toleranssiargumentteja.
Mitä tarkkuusleimaus tarkoittaa käytännössä
Ei ole olemassa universaalia standardia, joka määrittelee "korkean tarkkuuden" leimaamisessa. Eri toimittajat vetävät rajan eri paikkoihin, minkä vuoksi ostotilaus, jossa lukee vain "korkea tarkkuus", on lähes merkityksetön. Tärkeää on toleranssinauha, jota työkalut on rakennettu pitämään koko tuotantojakson ajan, ei vain ensimmäisessä näytteessä.
Hyödyllinen tapa kehystää kykyä on toleranssiluokka, koska luokka ohjaa työkalubudjettia, tarkastusmenetelmää ja volyymia, jolla taloustiede vielä toimii.
| Luokka | Kriittisen ominaisuuden toleranssi | Purseen korkeus (tyypillinen) | Tasaisuus yli 100 mm | Edustavat osat |
|---|---|---|---|---|
| Yleinen pelti | ±0,20 mm | ≤0,10 mm | 0,30 mm | Kannakkeet, kannet, alustapaneelit, asennuslevyt |
| Tarkkuus leimaus | ±0,05 mm | ≤0,05 mm | 0,10 mm | Liittimen kuoret, suojakotelot, liittimet, virtakiskotuet |
| Korkean tarkkuuden leimaus | ±0,02 mm, ±0,01 mm:iin valituissa ominaisuuksissa | ≤0,02–0,03 mm | 0,05 mm | Kosketinjouset, relekomponentit, moottorilaminaatiot, anturikotelot, pienet tarkkuuskokoonpanot |
Tässä taulukossa kannattaa huomioida kaksi asiaa. Ensinnäkin pursevaatimus on yleensä kovempi rajoite käytännössä. 0,05 mm:n purseraja 0,3 mm:n paksuisessa osassa kuulostaa vaatimattomalta, kunnes otat huomioon lävistyksen kulumisen 500 000 vedolla. Toiseksi "valittujen ominaisuuksien" tarkenteella on väliä: mikään työkalu ei kestä ±0,01 mm kaikkialla, ja sitä maailmanlaajuisesti vaativa piirros lainataan joko erittäin korkealla tai ei ollenkaan.
Tarkkuus ulottuu myös kaksiulotteisen piirustuksen ulkopuolelle. Osa voi olla mitoiltaan täydellinen ja epäonnistua kokoamisessa vääntymisen, kallistuksen, reunatilanteen tai pinnoituksen jälkeen avautuvan jäännösjännityksen vuoksi. Kokeneet ostajat määrittelevät nämä ominaisuudet selvästi.
Tarkkuus päätetään ennen lehdistön alkamista
Kun leimattu osa ajautuu pois toleranssista, vaistomainen kysymys kuuluu "mikä koneessa on vialla?" Se ei ole melkein koskaan kone. Neljä vipua ohjaa tulosta, ja ne on asetettu tässä järjestyksessä.
Osasuunnittelu ja suunnittelu valmistusta varten
Yleisin syy mainitsemattomaan korkean tarkkuuden leimausprojektiin on koneistus- tai painevaluprosessista peritty piirustus. Koneistetut osat vaativat rutiininomaisesti teräviä sisäkulmia, syviä kapeita taskuja ja seinämän paksuuden vaihtelua, jota meistosuutin ei pysty toistamaan taloudellisesti. Leimausystävällinen versio – lisätty kohokuvio, säädetyt taivutussäteet, uudelleen suunnatut ominaisuudet, jotta ne sijaitsevat samassa asemassa – vähentää usein kustannuksia koskematta toimintoon.
Pienin taivutussäde on hyvä varhainen tarkistus. Pehmeälle teräkselle voidaan saavuttaa 0,8–1,0 kertaa materiaalin paksuuden sisäsäde ilman halkeamia; austeniittista ruostumatonta terästä varten salli noin 2-kertainen paksuus työkarkaisun ja takaisinjouston vuoksi. Kaikki tiukempi tarvitsee joko eri materiaalia, toimintojen välistä hehkutusta tai uudelleensuunnittelua.
Die välys ja nauhan asettelu
Hiiliteräksellä leikkausvälys on tyypillisesti 5–8 % materiaalin paksuudesta sivua kohden, ruostumattomalla teräksellä ja messingillä hieman vähemmän, alumiinilla hieman enemmän. Liian pieni välys lisää lävistysvoimaa, nopeuttaa kulumista ja aiheuttaa toissijaista leikkausta ja korkeampaa pursetta; liian paljon aiheuttaa kaatumisen, karkean murtumapinnan ja purseet, jotka taipuvat eikä leikkaa.
Nauhan asettelu säätelee toistettavuutta yhtä paljon kuin itse suulake. Ohjausreiät, jotka paikantavat jokaisen aseman, riittävä kantolevyn leveys, tasaiset sillanleveydet osien välillä ja tasapainoinen materiaalivirtaus nauhan ympärillä, vähentävät sijaintivirhettä. Tarkkuustyössä nauha suunnitellaan usein niin, että kriittiset ominaisuudet muodostetaan samalle asemalle sen sijaan, että ne rekisteröidään uudelleen alavirtaan – jokainen uudelleenrekisteröinti on mahdollisuus pinoamisvirheeseen.
Materiaalin johdonmukaisuus
180 HV:n substraatille rakennettu meisti tuottaa erilaisia mittoja, kun 220 HV:n kela saapuu, koska takaisinjousto skaalautuu myötörajalla. Kelojen välinen kovuusvaihtelu 20 HV on yleinen kaupallisissa laatuluokissa ja riittää siirtämään taivutuskulmaa 0,5–1,5 astetta. Tarkkuusleimauksia ostavien ostajien tulee odottaa saavansa materiaalisertifikaatteja, joissa on kovuus ja mekaaniset ominaisuudet, ja toimittajien tulee ottaa niistä näyte. Jos vaatimus on todella tiukka, määritä kovuusalue pelkän luokan sijaan.
Prosessin ohjaus lattialla
Kuolee kulumista. Progressiivisesti muovautuva hiiliteräs tarvitsee tyypillisesti uudelleenhiontaa 100 000–300 000 iskun välein paksuudesta ja pinnoitteesta riippuen; ruostumaton teräs on vaikeampi työstää. Se, mikä erottaa luotettavan erittäin tarkan toimittajan, on uudelleenhionta-aikataulu, joka perustuu mitattuun purseen korkeuteen ja osan mittaan, ei vikaan. In-die anturit etanan havaitsemiseen, nauhan asennon, syöttöhäiriön ja pilotin kytkeytymiseen ovat vakavien työkalujen vakiovarusteita, koska ne muuntavat romutapahtuman pysähtyneeksi puristimeksi 5 000 epäilyttävän osan sijaan.
Prosessiketju erittäin tarkasti leimatun osan takana
Erittäin tarkka leimaus on harvoin yksi toimenpide kelasta lähetyslaatikkoon. Ketjun ymmärtäminen auttaa ostajaa näkemään, missä kustannukset ovat ja missä riski piilee.
Tyhjennys, lävistys ja muotoilu
Progressiivinen meisti yhdistää tyhjennyksen, lävistyksen, loveuksen, taivutuksen, piirtämisen ja lyönnin 6–20 asemalla. Jokainen asema suorittaa yhden geometrian lisäyksen, ja osa pysyy kiinni nauhassa lopulliseen katkaisuun asti. Tarkkuusetu tulee siitä, että osaa ei koskaan vapauteta: sitä ei koskaan kiinnitetä uudelleen, joten työkalu ylläpitää peruspistestrategiaa käyttäjän sijaan.
In-die-toiminnot
Nykyaikainen tarkkuustyökalu sisältää usein toimintoja, jotka olivat aiemmin toissijaisia toimintoja. Kierteitys, niittaus, stanssaus, in-die laserleikkaus ominaisuuksiin, jotka muutoin edellyttäisivät erillistä läpimenoa, ja kriittisen mittasuhteen mittaus vähentävät käsittelyä. Käsittelyssä tarkkuus katoaa – aina kun osa poistuu koneelta ja saapuu toiseen, näkyviin tulee uusi kiinnike ja uusi pino toleransseja.
Toissijaiset toiminnot ja kokoonpanot
Kaikkea ei voi eikä pidä tehdä kuopassa. Purseenpoisto, kierre, kierteiden muovaus, hitsaus, muovisten päällysmuottien asettaminen ja useiden meistettyjen osien kokoaminen osakokoonpanoksi ovat yleisiä loppuvaiheita. Kun komponentti tarvitsee kaksi leimattua puoliskoa, hitsin, kierreliitoksen ja muovielementin, työn yhdistäminen yhden toimittajan kanssa poistaa toleranssipinon, joka ilmenee, kun kolme toimittajaa työskentelee kukin oman tulkintansa piirustuksen mukaan.
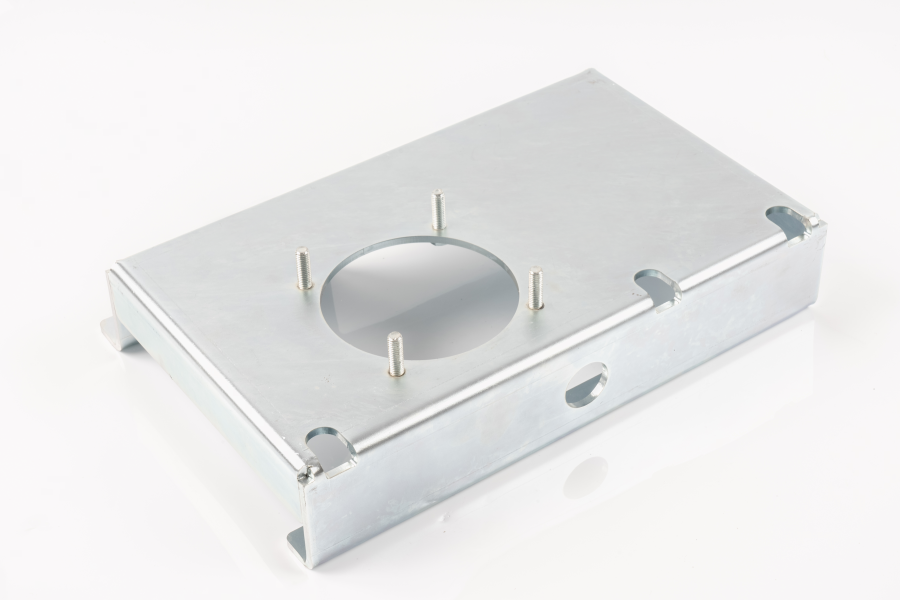 Mittatilaustyönä valmistetut kokoonpanot ja osakokoonpanot Mittatilaustyönä valmistetut kokoonpanot ja osakokoonpanot yhdistävät leimaamisen, hitsauksen, kiinnittimien asennuksen ja viimeistelyn vähentäen useiden toimittajien toleranssipinoa. Näytä tuote →
Käytännön sääntö: jos kokoonpanossa on enemmän kuin kolme osaa ja niiden välinen sovitus on toiminnallisesti kriittinen, hanki kokoonpano yksittäisten osien sijaan. Kahden toimittajan väliset ulottuvuuskiistat, jotka kumpikin väittävät olevansa oman toleranssinsa sisällä, ovat kalliita ratkaista.
Materiaalivalinta määrittää toleranssikaton
Mikään suutinrakenne ei kompensoi sopimatonta alustaa. Materiaali määrää takaisinjouston, saavutettavan purseen, työkalun kulumisnopeuden ja kuinka paljon kappale liikkuu pinnoituksen tai lämpökäsittelyn jälkeen.
| Materiaali | Tyypillinen paksuus | Muovattavuus | Korroosionkestävyys | Minne se sopii |
|---|---|---|---|---|
| Kylmävalssattu hiiliteräs (SPCC / DC01) | 0,2-3,0 mm | Erinomainen | Ei yhtään ilman pinnoitetta | Sisäiset kannattimet, rakenneosat, kustannusherkät komponentit |
| Sähkösinkitty teräs (SECC) | 0,3-2,0 mm | Hyvä | Kohtalainen | Sähkökotelot, runko, laitteistot |
| Kuumasinkitty teräs (SGCC) | 0,4-3,0 mm | Hyvä | Hyvä | Ulkokotelot, rakenneosat |
| Ruostumaton 301/304 | 0,1-2,0 mm | Kohtalainen, high springback | Erinomainen | Jouset, koskettimet, laitteiden ja elintarvike-laitteiden osat |
| Ruostumaton 316 | 0,2-1,5 mm | Kohtalainen | Erittäin hyvä, kloridinkestävä | Meri-, kemian- ja lääketieteelliset kotelot |
| Alumiini 5052/1060 | 0,3-3,0 mm | Hyvä, low springback | Hyvä when anodised | Kevyet kotelot, jäähdytyslevyt, kannet |
| Messinki C2680 / kupari C1100 | 0,1-1,5 mm | Erinomainen | Hyvä | Liittimet, virtakiskot, koskettimet, johtavat osat |
| Jousiteräs 65Mn / 301 | 0,1-1,2 mm | Kohtuullinen, vaatii stressin lievitystä | Huono ilman pinnoitetta | Klipsit, jouset, kiinnitysominaisuudet |
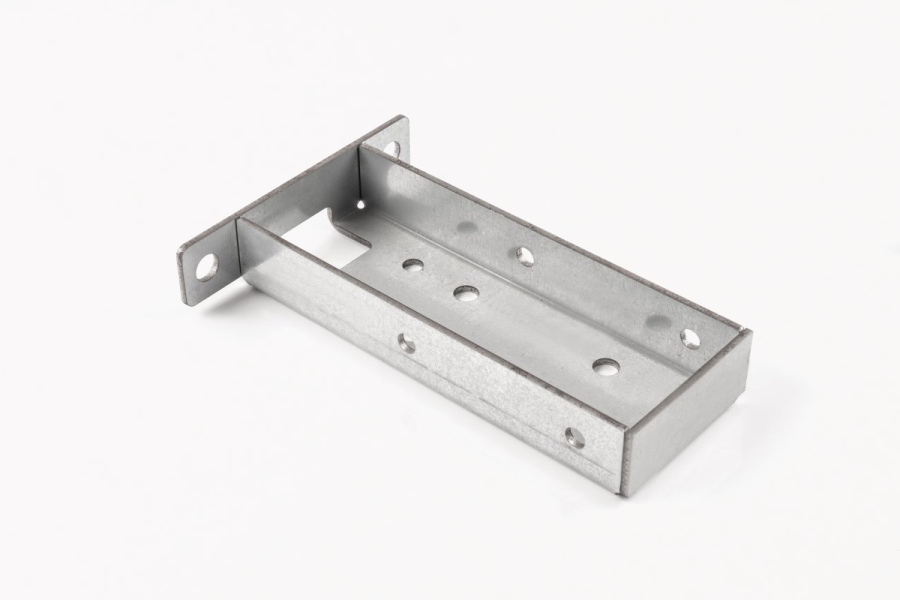 Metalliosien leimaaminen tarkkuussovelluksiin Tarkkuusleimatut metalliosat auto-, elektroniikka-, kodinkone- ja uusiin energialaitteisiin, joiden mittatarkkuus, lujuus ja tasaisuus sopivat kehyksiin, koteloihin ja liittimiin. Näytä tuote →
Kaksi olennaista päätöstä aiheuttaa enemmän uudelleenkäsittelyä kuin mikään muu. Ensimmäinen on korvata "riittävän lähellä" laatua kustannusten säästämiseksi: SECC SPCC:n sijaan muuttaa pinnan kuntoa ja kitkaa muotissa ja voi siirtää muotoiltuja mittoja useilla sadasosilla millimetrillä. Toinen on viljasuunnan huomioimatta jättäminen. Taivuttaminen vierintäsuunnan suuntaisesti aiheuttaa halkeilua tiukemmilla säteillä kuin taivutus sen poikki, joten yhteen suuntaan täydellisesti muotoutuva osa voi epäonnistua kelaa pyöritettäessä.
Raakakäämin paksuustoleranssi on toinen hiljainen tekijä. Kaupallinen kela toimitetaan yleensä ±0,05 mm tai ±10 % nimellisarvosta sen mukaan, kumpi on suurempi. 0,5 mm:n osassa, joka vaatii ±0,03 mm kokonaiskorkeutta, pelkkä kelan toleranssi voi kuluttaa koko budjetin. Tämän alueen ostajien tulisi määrittää materiaalille tiukempi paksuustoleranssi ja odottaa maksavansa siitä.
Kuinka toleranssi, GD&T ja tarkastus sopivat yhteen
Piirustus täynnä ±0,02 mm viitteitä ilman peruspisteitä ja ilman ilmoitettua tarkastusmenetelmää on kiistakutsu. Geometrinen mitoitus ja toleranssi ratkaisee tämän määrittämällä toiminnalliset peruspisteet ja erottamalla koon muodosta, suunnasta ja sijainnista. Esimerkiksi MMC:n kahdessa kiinnitysreiässä oleva Ø0,05 mm:n asentomerkki kertoo työkaluntekijälle tarkalleen, mitä muotilla on saavutettava, ja kertoo tarkastajalle tarkalleen, mitä mitataan – ja se sallii lisätoleranssin, jota yksinkertainen ±0,02 mm:n laatikkotoleranssi ei.
Kolmesta käytännön sopimuksesta kannattaa sopia minkä tahansa toimittajan kanssa tarjousvaiheessa:
- Mitkä ominaisuudet ovat kriittisiä, mitkä ovat tärkeitä ja mitkä ovat vain viitteellisiä. Useimmat piirustukset eivät erottele toisistaan, joten kaikki tarkastetaan ja kaikki maksaa rahaa.
- Prosessikyky kohdistuu kriittisiin ominaisuuksiin. Cpk 1,33 on yleinen perusarvo, 1,67 autojen tai turvallisuuteen liittyvien osien osalta.
- Onko ensimmäinen esineen tarkastus täysimittainen asettelu vai rajoitettu tarkastus, ja onko se toistettava työkalujen muuttamisen jälkeen.
Tarkastuslaitteiden tulee vastata toleranssia, ei ylittää sitä niin paljon, että mittauskustannukset hallitsevat. Tyypillinen erittäin tarkka työnkulku käyttää koordinaattimittauskonetta ensimmäisten esineiden ja monimutkaisen geometrian mittaamiseen, optista tai näköjärjestelmää tasaisille piirteille ja jäysteelle, profiiliprojektoria säteiden ja kulmien mittaamiseen, karheusmittaria reunojen ja pinnan kunnon mittaamiseen sekä käsimittareita linjan korkeataajuisiin tarkastuksiin. Kovuustestaus ja pinnoitteen paksuuden mittaus täydentävät kuvan lämpökäsitellyistä tai pinnoitetuista osista.
Toleranssivalvonta myymälässä on pikemminkin tilastollinen kuin tarkastus. Joka 200. osan tarkastus ja kriittisten mittojen piirtäminen osoittaa työkalun kulumistrendin kauan ennen kuin osa menee toleranssin ulkopuolelle, mikä mahdollistaa toimittajan hiomisen kunnon mukaan vian sijaan. Katso tämä selitys, jos haluat tarkempaa käsittelyä pinoamisesta ja sijaintivirheestä mittatoleranssin ja muoto- ja sijaintivirheiden hallinta korkean tarkkuuden leimaamisessa .
Pinnan viimeistely, pinnoitus ja niiden käyttämä toleranssi
Pinnoitus lisää metallia. 10 µm:n sinkkikerros kummallakin pinnalla kasvattaa 0,50 mm:n osan 0,52 mm:ksi, mikä on hyvä kiinnikkeelle ja kohtalokas puristusliittimelle. Ostajien tulee ilmoittaa, ovatko piirustuksen mitat voimassa ennen viimeistelyä vai sen jälkeen – useimmat piirustukset eivät ole, ja oletusoletus vaihtelee toimittajien välillä.
| Valmis | Tyypillinen paksuus | Vaikutus mittoihin | Pohdintoja |
|---|---|---|---|
| Sinkki galvanointi | 5-15 µm | Kuluttaa 10–30 µm kokonaisvaraa molemmille puolille | Vetyhaurastumisen riski erittäin lujilla jousiteräksillä; paistaminen vaaditaan |
| Sinkki-nikkeli | 8-15 µm | Samanlainen kuin sinkki | Parempi suolasuihkun suorituskyky, korkeammat kustannukset |
| Passivointi (ruostumaton) | Alle 1 µm | Mitätön | Poistaa vapaan raudan; ei muuta ulkonäköä paljoa |
| Sähkötön nikkeli | 3-25 µm | Yhtenäinen, mutta se on budjetoitu | Hyvä wear resistance and solderability |
| Tinapinnoitus | 3-10 µm | Pieni, mutta hienoilla ominaisuuksilla mitattavissa | Ensisijaisesti juotettavuuden vuoksi |
| Puuterilakka / e-lakka | 40-100 µm | Merkittävä; vaatii kriittisten ominaisuuksien peittämistä | Maskaus lisää käsittelykustannuksia |
| Värähtelevä purseenpoisto/rumpu | Poistaa 5–25 µm reunamateriaalia | Muuttaa reunojen kuntoa ja voi pyöristää kulmia | Usein tarvitaan pursekuvaus |
Toimintojen järjestyksellä on yhtä paljon merkitystä kuin itse viimeistelyllä. Pinnoitus muodostuksen jälkeen on normaalia; pinnoitus ennen muovausta halkeilee pinnoitetta joka mutkassa. Jousiteräksen jännityksen lieventämisen tulisi tapahtua muotoilun jälkeen ja ennen pinnoitusta. Ja kun osa on sekä lämpökäsitelty että pinnoitettu, lämpökäsittely voi muuttaa mittoja niin paljon, että se vaatii mitoitustoimenpiteen jälkeenpäin.
Työkalu: Todellinen kustannuskeskus
Erittäin tarkassa leimaamisessa työkalu on tuote. Lehdistö on hyödyke; suulake on immateriaaliomaisuus, joka määrittää, onko osa toleranssin sisällä iskulla 800 000 sekä iskulla 800. Ostajat, jotka pitävät työkaluja jälkikäteen, päätyvät yleensä maksamaan siitä kahdesti.
| Työkalun tyyppi | Asemat | Taloudellinen volyymi | Suhteellinen työkaluhinta | Huomautuksia |
|---|---|---|---|---|
| Yksivaiheinen | 1 | Alle 5000 kappaletta vuodessa | 1× | Yksinkertainen, hidas, käyttäjästä riippuvainen tarkkuus |
| Yhdiste | 1 (tyhjä ja lomake yhdessä) | 5000-50000 kappaletta | 2-3× | Hyvä for flat parts with one forming step |
| Progressiivinen | 6–20 | 50 000 kappaletta ja enemmän | 5-15× | Oletusvalinta erittäin tarkkaan työhön |
| Siirto | Useita, osa kuljetetaan puristusten välillä | Suuri määrä, suuret osat | Korkea | Käytetään, kun osa on liian suuri nauhalle |
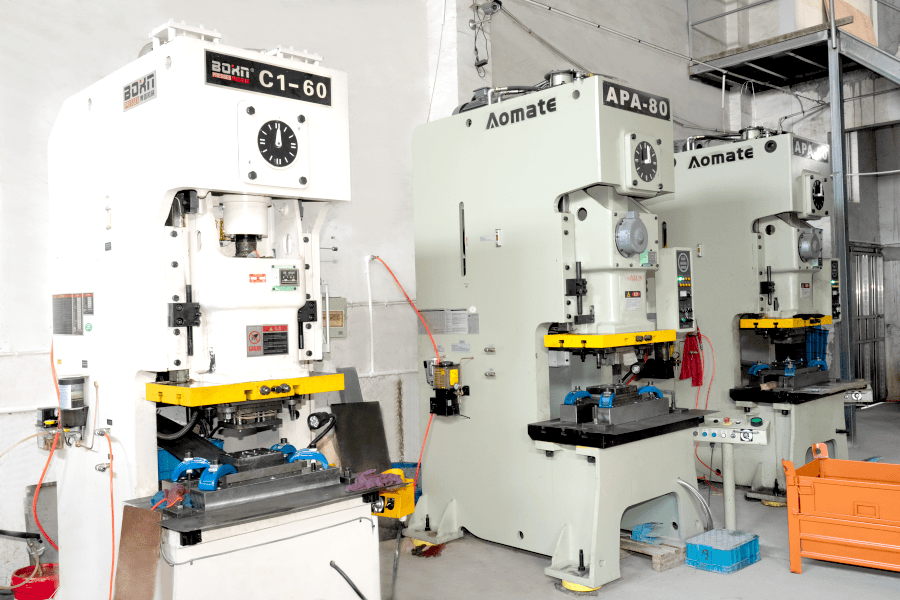 Räätälöidyt korkean tarkkuuden leimauspalvelut Korkea-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Näytä tuote →
Viisi kaupallista termiä kuuluu jokaiseen työkalukeskusteluun, eikä mikään niistä yleensä ole vapaaehtoista:
- Omistajuus. Kuka omistaa suulakkeen ja millä ehdoilla ostaja voi viedä sen toiseen painokoneeseen? Työkalulla, joka sopii vain yhden toimittajan puristusalustaan, on rajallinen siirtoarvo.
- Odotettu kuolinelämä. Yleensä lainataan viivoin ennen suurta kunnostusta. Työkalu, joka on valmistettu 300 000 iskulle ja yksi 3 000 000 iskulle, näyttävät samanlaisilta tarjouksessa ja eroavat valtavasti viiden vuoden kustannuksissa.
- Vara- ja kulutusosat. Lävistimet, sisäosat ja jouset ovat kulutusosia. Se, ovatko ne varastossa paikallisesti vai ulkomailta, määrittää palautumisajan rikkoutumisen jälkeen.
- Tarkistuskäytäntö. Kuinka monta suunnittelumuutosta sisältyy, mihin hintaan ja kuinka kauan muutoksen toteuttaminen kestää.
- Uudelleenhiontakorvaus. Suulakkeessa on oltava tarpeeksi materiaalia, joka on hiottava uudelleen useita kertoja ennen vaihtamista. Ensimmäisenä päivänä äärirajaansa hiotuilla työkaluilla ei ole käyttöikää.
Työkalujen läpimenoaika progressiiviselle muotille 6–20 aseman alueella on tyypillisesti 4–8 viikkoa, mukaan lukien kokeilu ja ensimmäinen tuotehyväksyntä, pidempi, kun kyseessä ovat sisäänrakennetut anturit, monimutkaiset nokat tai tiukat asennon toleranssit. Tuotteen lanseerausta suunnittelevien ostajien tulisi käsitellä tätä läpimenoaikaa osana kriittistä polkua, ei yksityiskohtana, joka on ratkaistava suunnittelun jäädyttämisen jälkeen.
Milloin leimaaminen voittaa muita prosesseja, ja milloin se ei
Erittäin tarkka leimaus ei ole automaattisesti oikea vastaus. Sillä on korkeat kiinteät kustannukset ja erittäin alhaiset muuttuvat kustannukset, mikä tekee siitä lyömättömän volyymiltaan ja kyseenalaisen alle muutaman tuhannen kappaleen.
| Prosessi | Asennuskustannukset | Osan hinta 10 000 kpl | Saavutettavissa oleva toleranssi | Paras volyymibändi |
|---|---|---|---|---|
| Korkea precision progressive stamping | Korkea (tooling) | Erittäin matala | ±0,02 mm | 20 000 useisiin miljooniin |
| Laserleikkaus plus taivutus | Erittäin matala | Keskikokoinen | ±0,10–0,20 mm | 1-5000 |
| CNC-lävistys | Matalasta keskikokoiseen | Matalasta keskikokoiseen | ±0,10 mm | 500-20 000 |
| Valokuvan kemiallinen etsaus | Keskikokoinen | Keskikokoinen | ±0,02 mm on thin material | 1 - 100 000, vain ohuet osat |
| Painevalu plus koneistus | Korkea | Matala | ±0,05 mm | 10 000 ja enemmän, 3D-geometria |
Ylityskohtaa ei ole kiinteä. Yksinkertainen litteä kannatin, jossa on kaksi reikää, saattaa oikeuttaa 3 000 kappaleen työkalun, koska työkalu itsessään on halpa. Monimutkainen progressiivinen meisti, jossa on kierteitys ja kahdeksan muotoiluasemaa, saattaa tarvita 50 000 kappaletta, ennen kuin se maksaa työkalut takaisin. Rehellinen tapa päättää on mallintaa kokonaiskustannukset tuotteen odotetun käyttöiän ajalta, mukaan lukien suunnittelun muutoksen todennäköisyys – mallin muutos on halpaa laserleikkauksella ja kallista työkaluilla.
Hyödyllinen keskitie on olemassa 2 000–20 000 kappaleen tuotteille: rakenna progressiivinen muotti vähemmällä asemalla ja suorita loput toiminnot, kuten koputus ja kokoaminen, offline-tilassa, kunnes volyymit oikeuttavat niiden lisäämisen. Tämä pitää alustavat työkalukulut alhaisena sitoutumatta prosessiin, joka ei skaalaudu.
Viat, jotka näkyvät korkean tarkkuuden leimaamisessa
Melkein jokaisella tarkkuusleimauksen vialla on tunnettu syy ja tunnettu vastatoimi. Vaihtelee se, onko toimittaja instrumentoinut prosessia saadakseen sen aikaisin. Alla oleva taulukko kattaa saapuvan tarkastuksen yleisimmin havaitut viat.
| Vika | Tavallinen syy | Ennaltaehkäisy |
|---|---|---|
| Purse yli rajan | Kulunut rei'itys tai meistin sisäosa, väärä välys | Välys 5–8 % per puoli, ajoitettu uudelleenhionta, jäysteen korkeutta seurataan trendinä |
| Mittojen ajautuminen juoksun yli | Työkalun kuluminen, nauhan syöttövirhe, sisääntuleva kovuusvaihtelu | In-die pilot anturi, SPC kriittisillä mitoilla, materiaalisertifikaatit kovuusalueella |
| Vääntö ja tasaisuus epäonnistuvat | Epätasainen jäännösjännitys, epäsymmetrinen muotoilu, huono nauhatuki | Tasapainoinen nauhaasettelu, jännityksenpoistohehkutus, linjatasaus |
| Etanan veto- ja meistinjäljet | Riittämätön kevennys, huono muotin geometria, heikko voitelu | Etanantunnistimet, tyhjiöimu, muotin pintakäsittely |
| Naarmuja ja naarmuja | Riittämätön voitelu, karkeat muottipinnat | Pinnoitettu työkalu (TiN, DLC), voiteluaine sovitettu materiaaliin |
| Halkeilua mutkissa | Taivutussäde alle minimin, materiaali liian kovaa, rakeiden suunta | Säde vähintään 0,8-1,0 kertaa paksuus miedolla teräksellä, 2 kertaa ruostumattomalla; lämpökäsittely toimintojen välillä |
| Pinnoitteen rakkuloita tai huono tarttuvuus | Leimausvoiteluaineen jäännös, riittämätön esikäsittely | Määritetty puhdistusjakso ennen pinnoitusta, tartuntatesti ensimmäiselle artikkelille |
Yksi vika ansaitsee erillisen maininnan, koska se on näkymätön meistossa ja ilmenee myöhemmin: jäännösjännitys. Muotoiltu osa voi mitata täydellisesti valmistuspäivänä ja avautua tai kiertyä pinnoituksen jälkeen, lämpökäsittelyn jälkeen tai muutaman viikon varastoinnin jälkeen. Jos tasaisuus on toiminnallisesti tärkeää, pyydä jännityksenpoistohehkutusta ja tasaisuustarkastusta viimeistelyn jälkeen, ei ennen.
Tarjouspyynnön luominen, joka palauttaa lainattavan numeron
Useimmat tarjouksen viivästykset johtuvat tiedustelusta, ei toimittajasta. Täydellinen tarkkuusleimauksen tarjouspyyntö sisältää seuraavat tiedot, ja sen vastaanottanut toimittaja voi yleensä vastata kolmen tai viiden työpäivän kuluessa.
- 2D-piirustus, jossa on täydellinen GD&T, peruspisteet ja ilmoitettu toleranssistandardi, sekä 3D-malli, jossa geometria on monimutkainen.
- Materiaaliluokka, paksuus toleranssilla, temperointi tai kovuusalue ja sovellettava standardi.
- Pinnan viimeistelyvaatimus, mukaan lukien mitat ennen pinnoitusta vai sen jälkeen.
- Vuotuinen määrä, tilauksen julkaisukoko ja tuotteen odotettu käyttöikä. Nämä kolme numeroa määrittävät työkalujen poiston enemmän kuin mikään muu piirustuksessa.
- Kriittinen toimintoon -ominaisuudet, merkitty nimenomaisesti. Kaikkea muuta voidaan pitää viitteenä lainaustarkoituksessa.
- Laatudokumentaatiovaatimukset: ensimmäinen artikkeliraportti, valvontasuunnitelma, materiaalitodistukset, PPAP-taso tarvittaessa.
- Pakkaus- ja merkintävaatimukset, mukaan lukien mahdolliset palautuspakkaukset.
- Destination ja Incoterms, koska vientipakkaus ja rahti vaikuttavat laskeutumisesta aiheutuviin kustannuksiin merkittävästi.
- Tavoitehinta ja tavoitetuotannon aloituspäivämäärä, jos ne ovat kiinteitä. Toimittajat suunnittelevat prosessin molempien ympärille.
Yleisin puute on tilavuusprofiili. Hinta 100 000 kappaleelle vuodessa ja 2 000 kappaleelle vuodessa kuukausittain julkaistava tarjous eroavat osahinnasta yli kaksinkertaisesti, koska asennus, työkalujen poisto ja tarkastustiheys jakautuvat hyvin erilaisille määrille. Yhden numeron antaminen kutsuu tarjouksen yksittäisestä numerosta ja yllätyksen, kun varsinaiset julkaisut saapuvat.
Kustannusrakenne: Mistä todella maksat
Kustannusrakenteen ymmärtäminen tekee neuvottelusta tuottavampaa, koska se siirtää keskustelun "alenna hintaa 8%" kohtaan "mitä näistä elementeistä voidaan muuttaa".
- Materiaali. Yleensä 25–45 % kappalehinnasta riippuen laadusta, paksuudesta, kelan leveydestä ja romun talteenottoarvosta. Nauhojen asettelu, joka vähentää romun määrää 30 prosentista 22 prosenttiin, on arvokkaampi kuin useimmat hintaneuvottelut.
- Työkalujen poisto. Levitä lainatun tilavuuden yli. Tässä volyymioletuksilla on eniten merkitystä.
- Paina aikaa. Iskut minuutissa kerrottuna osan käyttämien asemien lukumäärällä. Osa, joka voidaan valmistaa 12-asemassa 300 iskulla minuutissa, on huomattavasti halvempi kuin se, joka vaatii 20 asemaa 120 iskulla minuutissa.
- Toissijaiset toiminnot. Kierteitys, jäysteenpoisto, hitsaus, pinnoitus ja kokoonpano ovat työvoiman kannalta arkaluontoisia, ja niillä on yleensä korkeammat marginaalit kuin itse leimaamisessa.
- Tarkastus. Usein aliarvioitu. Osa, jossa on 40 toleranssia, joka tarkastetaan joka erässä, maksaa paljon enemmän vapauttaa kuin neljällä.
- Pakkaus ja logistiikka. Vientipakkaus, kuivausaine, ruosteenestoaine ja rahti satamasta määränpäähän lisäävät näkyvän prosenttiosuuden purkamiskustannuksista erityisesti vähäarvoisten osien osalta.
Kaksi piilokulua ansaitsevat huomion neuvottelujen aikana. Romun hintaoletukset ovat kappalehinnan sisällä ja niitä julkistetaan harvoin; oletetun romumäärän pyytäminen on oikeutettu ja paljastava kysymys. Rahdin yhdistäminen on toinen: suuren konttisataman lähellä sijaitseva toimittaja voi yhdistää lähetyksiä ja alentaa purkamiskustannuksia tavalla, jota tarjous ei tee näkyväksi.
Toimittajan pätevyys: Kysyttävät asiakirjat
Tarkkuusleimaustoimittajan pitäisi pystyä tuottamaan seuraavat ilman pitkää sisäistä etsintää. Jos jokin kohde vaatii eskalointia, se itsessään on tietoa organisaatiosta.
- Laadunhallintajärjestelmän sertifikaatti, jossa on nimetty sertifiointielin ja laajuus, joka kattaa metallin leimaamisen.
- Ensimmäisessä artikkelissa käytetyn tietyn lämpö- tai patterierän materiaalitodistukset.
- Ensimmäinen artikkelin tarkastusraportti, jossa on mitatut arvot jokaista toleranssia vastaan, ei hyväksytty/hylätty rasti.
- Prosessin ohjaussuunnitelma, joka tunnistaa mitkä ominaisuudet tarkistetaan, kuinka usein, millä instrumentilla.
- Varustusluettelo puristin vetovoimalla, maksimipetikokolla, iskuntiheydellä ja suuttimen korkeuskapasiteetilla – tämä osoittaa, sopiiko työkalu todella.
- Korjaustoimenpiteet viimeaikaisista asiakasongelmista. Toimittaja, jolla ei ole tallennettuja ongelmia, on joko uusi tai ei tallenna niitä.
- Päällystyksen, lämpökäsittelyn ja ulkoistettujen toimintojen alihankkijaluettelo, koska useimmat laadukkaat päästöt tulevat leimauslaitoksen ulkopuolelta.
- Näytepakkaus ja tunnistusstandardi, mukaan lukien erän jäljitettävyys kelasta laatikkoon.
Auditointi tai videon esittely on arvokkaampi kuin dokumenttisarja. Sen seuraaminen, miten romu lajitellaan, säilytetäänkö muotteja telineissä huoltokirjaineen ja onko tarkastusalue erotettu tuotantolattiasta, kertoo kokeneelle ostajalle enemmän kyvystä kuin sertifikaatista.
Työskentely Ningbo-pohjaisen leimaustoimittajan kanssa
Ningbo on yksi käytännöllisimmistä paikoista Kiinassa leimattujen metalliosien hankinnassa, suurelta osin logistiikan vuoksi. Satamassa on erittäin paljon konttiliikennettä, ja noin 25 kilometrin säteellä satamasta sijaitseva tehdas pystyy siirtämään valmiit tuotteet tuotantolinjalta konttipihalle yhdessä päivässä. Vientiohjelmissa, joissa on tiukat toimitusikkunat, tämä läheisyys poistaa viivekategorian, jota sisämaan toimittajat eivät voi välttää.
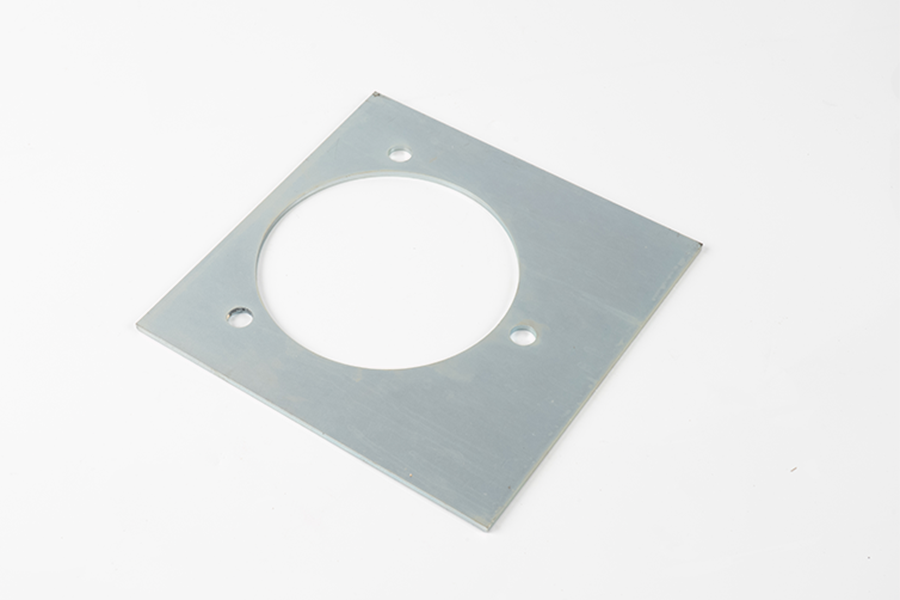
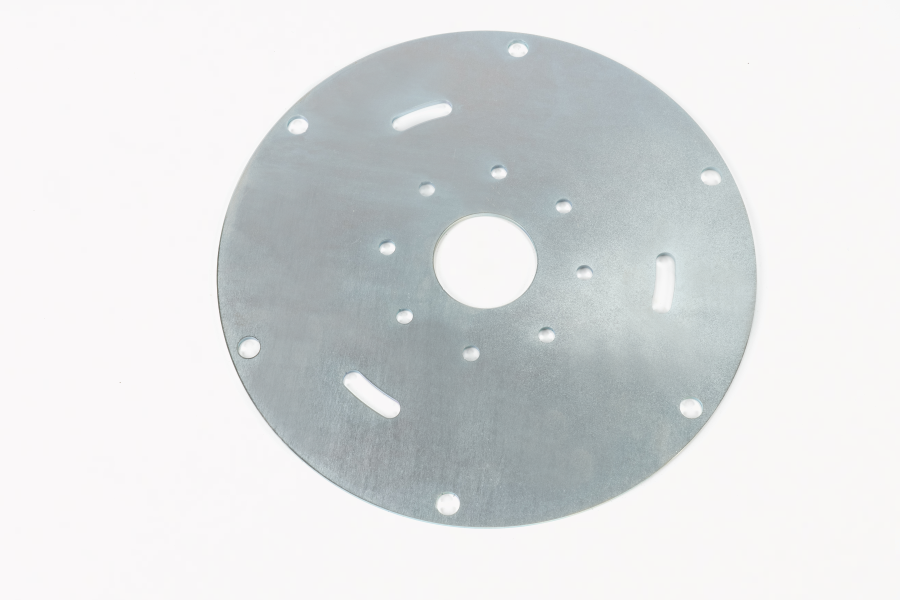
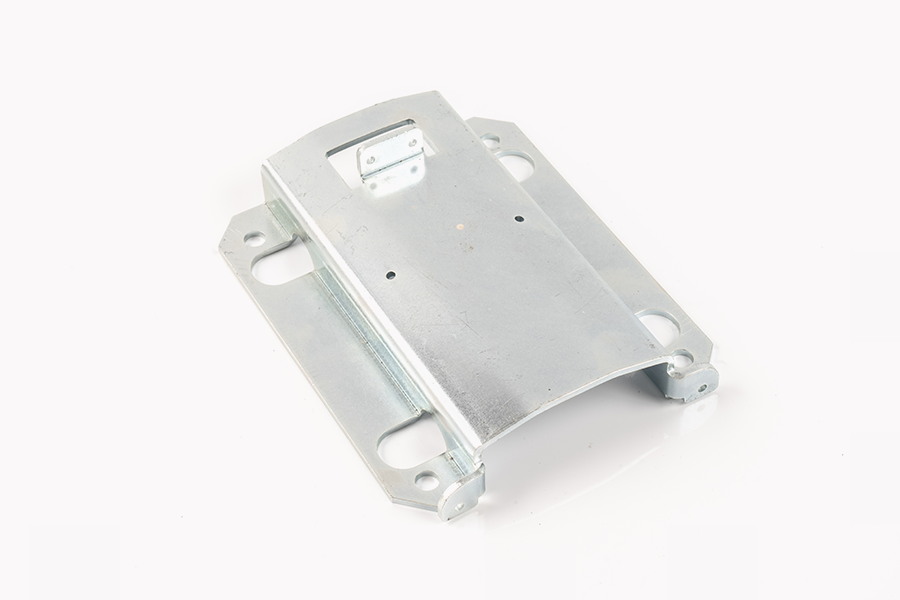
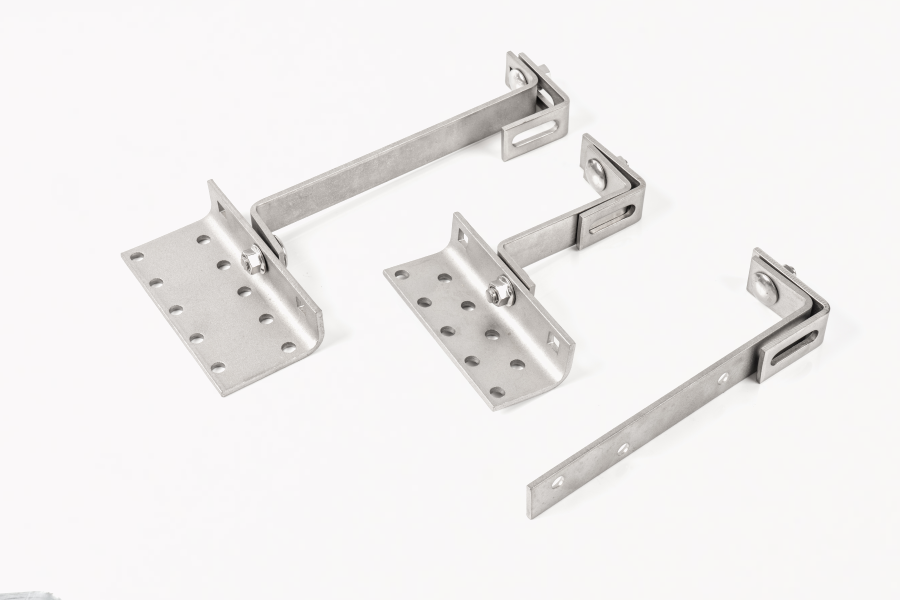
Ningbo Mingli Electric Technology Co., Ltd. on vuonna 2017 perustettu valmistaja ja kauppayhtiö, joka työskentelee leimattujen metalliosien, ohutlevyosien ja valmistettujen kokoonpanojen parissa ja jonka ilmoitettu kapasiteetti on yli 5 000 tonnia vuodessa ja yli 50 hengen tiimi. Yhtiön ilmoittama prosessialue kattaa viisi tuotekategorioihin kartoittavaa reittiä: meistettyjen metalliosien tarkkuusleimaus, peltikomponenttien peltityöstö sekä kokoonpanotyötä tukeva sisäkierteiden käsittely, hitsaus ja muovin käsittely. Kehitys on räätälöityä – osat valmistetaan asiakkaiden piirustusten tai näytteiden mukaan luettelon sijaan – ja yrityksen ilmoittama liiketoiminta on vientiin suuntautunutta Euroopassa, Amerikassa, Kaakkois-Aasiassa ja Lähi-idässä.
Ostajille tämä profiili on hyödyllisin kolmessa tilanteessa. Ensinnäkin, kun komponentti on suunniteltu yhdessä prosessissa ja se on optimoitava leimaamista varten, koska mukautettu kehitysreitti mahdollistaa suunnittelun varhaisen osallistumisen. Toiseksi, kun osa vaatii useamman kuin yhden prosessin – esimerkiksi meistetun kannakkeen, jossa on kierrepala ja hitsattu vahvike – ja yhdistäminen välttää kolmen toimittajan kanssa tekemisen toleranssipinon. Kolmanneksi, kun volyymit putoavat pienten erien laserleikkaussarjan ja erittäin suuren volyymin erikoistyökaluvalikoiman väliin, jolloin joustava puristuskapasiteetti ja erityyppisten meistityyppien toimittaja voi olla taloudellisempi kuin kumpikaan äärimmäinen.
Tavanomainen due diligence on edelleen voimassa, eikä mitään niistä pidä jättää väliin yritysprofiilin perusteella. Pyydä laadunhallintasertifikaatti ja sen laajuus, varmista, mitkä tietyt sertifikaatit ovat olemassa oletuksen sijaan, pyydä laiteluettelo osakokoon ja tonnimäärään nähden ja kysy suoraan, mitkä toiminnot suoritetaan talon sisällä ja mitkä alihankintana. Kysy myös tarjouksessa olevaa romumäärää koskevaa oletusta ja sen stanssausväliä, joka ajaisi osuutesi. Toimittaja, joka vastaa näihin neljään kysymykseen selkeästi, on yleensä toimittaja, joka hallitsee prosessiaan.
Erittäin tarkka leimaus palkitsee ostajat, jotka pitävät sitä teknisenä ostona hyödykkeen oston sijaan. Saatu toleranssi on toleranssi, jota varten työkalu on rakennettu, ja työkalu heijastaa toimittamaasi piirustusta, määrittämääsi materiaalia ja määrää, johon olet sitoutunut. Näiden kolmen syötteen saaminen juuri ennen stangon leikkaamista on arvokkaampaa kuin mikään sen jälkeen käytävä hintaneuvottelu.
Käytännön jakso on lyhyt. Määrittele kriittiset ominaisuudet ja anna loput olla viitteellisiä. Valitse materiaalilaatu ja paksuustoleranssi, joka jättää tilaa prosessille. Sovi tarkastusmenetelmä, kykytavoitteet ja asiakirjat ennen ensimmäistä artikkelia, älä ensimmäisen valituksen jälkeen. Ja vahvista kirjallisesti, kuka työkalun omistaa, kuinka kauan sen odotetaan kestävän ja mitä tapahtuu, kun suunnittelu muuttuu. Tee niin, ja piirustuksen ±0,02 mm lakkaa olemasta riski ja alkaa olla spesifikaatio.
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Tekijänoikeus © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
